Un seul échantillon validé ne permet pas de prédire comment des milliers de boîtes rigides pliables seront assemblées. De légères différences au niveau des rainures, de l’enveloppement et des fermetures peuvent transformer un montage sans encombre en retards d’emballage répétés ou en rejets.
L’importance des tolérances d’assemblage dans les boîtes-cadeaux pliables
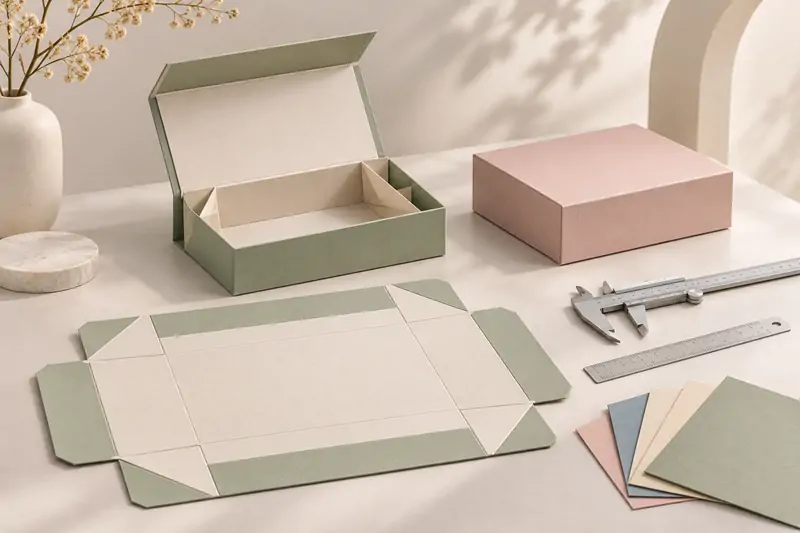
Une boîte rigide pliable doit s’ouvrir à partir d’une position à plat, former des parois droites et rester solidement assemblée. Chaque mouvement dépend de la coordination de plusieurs pièces reliées entre elles.
La tolérance d’assemblage décrit la variation acceptable de ces pièces sans que cela n’affecte la boîte finie. Elle ne se limite pas aux dimensions : la résistance au pliage, l’alignement des angles et l’efficacité de la fermeture sont également des critères importants.
Pour les commandes d’emballages en gros, quatre aspects méritent une attention particulière :
- Alignement des panneaux : les parois latérales doivent se rejoindre sans laisser d’espaces visibles ni créer de coins irréguliers.
- Résistance au pliage : les panneaux se mettent en place sans pression excessive ni endommagement de l’emballage.
- Positionnement de la fermeture : les aimants, languettes ou surfaces de fixation s’enclenchent correctement après l’assemblage.
- Dimensions finales : l’espace intérieur reste adapté au produit et à tout insert sur mesure.
Une boîte peut respecter les dimensions spécifiées en longueur, largeur et hauteur tout en restant difficile à assembler. Cela se produit lorsque de légères variations s’accumulent au niveau des panneaux assemblés.
Pour les acheteurs qui commandent des boîtes rigides pliables sur mesure, les tests doivent donc évaluer l’assemblage complet, plutôt que de se fier uniquement aux mesures individuelles des panneaux.
Les commandes en gros de boîtes rigides pliables nécessitent plus d’un échantillon validé
Un prototype fabriqué à la main bénéficie d’une attention particulière lors de la découpe, de l’emballage et de l’assemblage. La production en série implique des opérations répétitives, où de légères variations au niveau des matériaux ou du traitement peuvent affecter l’uniformité.
Le processus d’échantillonnage de Seven Rainbow comprend la conception structurelle, la sélection des matériaux, la fabrication manuelle des échantillons et les ajustements de qualité avant validation. Ces étapes permettent d’établir le résultat escompté, mais ne couvrent pas toutes les variations de production possibles.
Quels sont les changements lors de la production en série ?
| Facteur de production | Variation possible | Conséquence sur l’assemblage |
| Rainurage du carton gris | Modification de la position ou de la profondeur des rainures | Les panneaux se plient avec une résistance variable |
| Découpe à l’emporte-pièce | Légères variations dimensionnelles | Les chevauchements dans les angles deviennent irréguliers |
| Enveloppement du papier | Chevauchement des bords ou épaisseur de la colle variable | Les panneaux s’accrochent ou s’appuient les uns contre les autres |
| Positionnement des aimants | Les positions se décalent légèrement | Les rabats de fermeture ne reposent pas uniformément |
| Fabrication des inserts | Les dimensions des inserts varient | Les parois intérieures sont comprimées |
Ces différences peuvent sembler mineures prises individuellement. Cependant, un coin qui se plie trop serré et un insert légèrement trop grand peuvent, combinés, créer un problème notable.
C’est pourquoi les commandes en gros de boîtes rigides pliables doivent être vérifiées à l’aide de plusieurs échantillons de produits finis. Une seule boîte soigneusement assemblée ne peut pas représenter l’ensemble d’un lot de fabrication.
Les différentes structures de boîtes rigides pliables nécessitent des contrôles de tolérance spécifiques
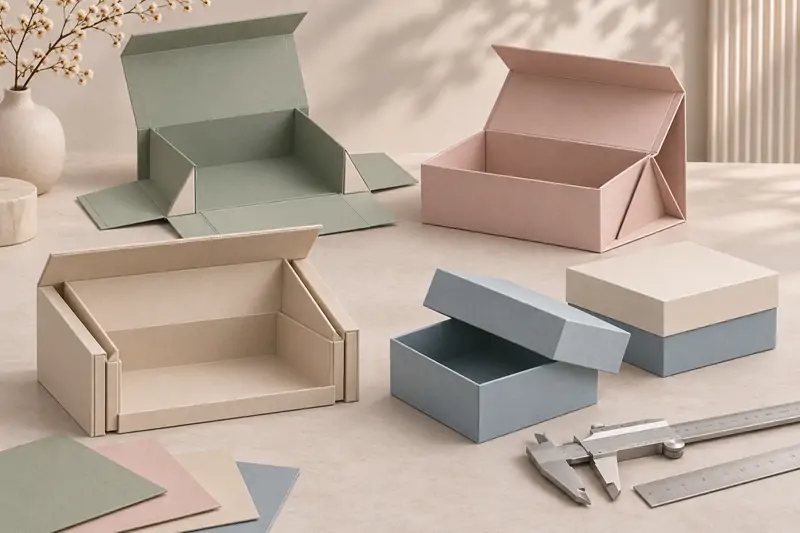
Toutes les structures pliables ne présentent pas les mêmes problèmes. Une conception comportant des composants séparés se comporte différemment d’une autre reposant sur des panneaux reliés entre eux et des rabats latéraux renforcés.
Seven Rainbow propose des boîtes-cadeaux pliables en une seule pièce, à rabats latéraux, à doubles rabats latéraux et en deux parties. Chaque structure nécessite une approche de test légèrement différente.
Boîtes-cadeaux pliables en une seule pièce
Les panneaux reliés doivent se plier dans l’ordre sans exercer de pression au niveau des angles. Si une rainure est mal positionnée, l’ensemble de la structure peut devenir difficile à aligner.
Vérifiez si les parois se tiennent naturellement à la verticale et si les languettes de verrouillage ou les aimants maintiennent la forme prévue sans forcer les panneaux à se rejoindre.
Boîtes-cadeaux pliables à rabats latéraux
Les structures à rabats latéraux reposent sur le repliement des rabats dans leurs positions prévues. De légères variations dimensionnelles peuvent entraîner un mauvais alignement des panneaux qui se chevauchent ou rendre l’assemblage difficile.
Testez chaque côté séparément, puis assemblez la boîte complète. Aucun des deux rabats ne doit nécessiter une force nettement supérieure à celle requise pour l’autre.
Boîtes rigides à doubles volets latéraux
Les rabats renforcés créent des zones de chevauchement supplémentaires. Ces structures nécessitent un jeu suffisant pour accueillir plusieurs couches de matériaux tout en conservant des angles stables.
Les tests doivent se concentrer sur les points de jonction entre les panneaux renforcés, en particulier lorsque des produits plus lourds ou des matériaux d’emballage plus épais sont utilisés.
Boîtes-cadeaux pliables en deux parties
La séparation des composants soulève une autre préoccupation : la compatibilité entre les pièces finies. Chaque composant peut s’assembler correctement pris isolément, mais s’ajuster mal une fois associé à un autre.
Interchangez de manière aléatoire les couvercles et les bases provenant de différents échantillons de production. Cela permet de déterminer si la conception repose sur un assemblage exceptionnellement précis.
Boîtes magnétiques pliables : pourquoi l’alignement de la fermeture nécessite des tests distincts
Une boîte pliable à fermeture magnétique combine une structure repliable avec des composants de fermeture dissimulés. Un léger décalage dans la position d’un panneau peut affecter la façon dont les aimants s’emboîtent.
Le problème ne réside pas nécessairement dans un magnétisme insuffisant. Le rabat de fermeture peut simplement se retrouver à un angle incorrect une fois les panneaux environnants assemblés.
Pour un coffret cadeau pliable à fermeture magnétique, vérifiez les points suivants :
- Position des aimants : les composants opposés s’alignent lorsque le rabat atteint sa position de fermeture naturelle.
- Contact du rabat : le rabat avant se ferme uniformément sans se soulever aux coins.
- Effort de fermeture : une légère pression de la main devrait suffire à enclencher les aimants.
- Fonctionnement répété : les ouvertures et fermetures répétées ne doivent pas progressivement déstabiliser les parois assemblées.
Les tests doivent porter sur des boîtes assemblées par différents opérateurs. Une fermeture qui ne fonctionne qu’après un ajustement manuel minutieux risque de ralentir les opérations d’emballage par la suite.
Seven Rainbow propose également des fermetures à clic, à ruban et à velcro. Chacune nécessite un contrôle fonctionnel spécifique, car le mouvement et l’enclenchement acceptables diffèrent.
Par exemple, une fermeture à clic nécessite un jeu suffisant au niveau des languettes, tandis qu’une fermeture à ruban doit éviter de désaligner les parois assemblées.
Boîtes rigides pliables imprimées sur mesure : comment les matériaux influencent la tolérance d’assemblage
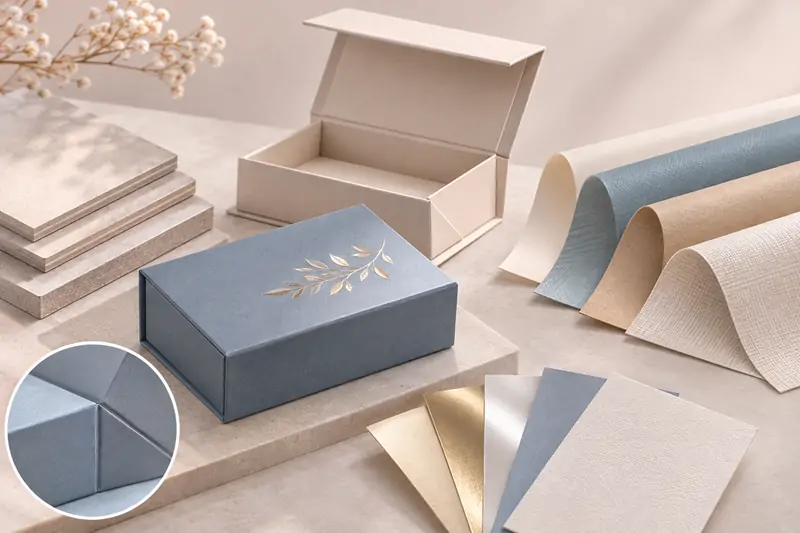
L’aspect final des boîtes rigides pliables imprimées sur mesure ne dépend pas uniquement du visuel imprimé. L’épaisseur du carton gris, les matériaux d’enrobage, l’adhésif et les traitements de surface influencent la façon dont les panneaux se déplacent.
Seven Rainbow propose des structures en carton gris ou en aggloméré recouvertes de papier couché, kraft, d’art ou texturé, ainsi que des finitions telles que le pelliculage mat, le toucher doux, l’estampage à chaud et le vernis UV sélectif.
Épaisseur du carton et marges de revêtement
Un carton plus épais peut augmenter la rigidité structurelle, mais il modifie également l’espace nécessaire autour des points de pliage. La conception des rainures doit s’adapter à la combinaison de matériaux choisie.
De même, le papier d’enrobage ajoute de l’épaisseur autour des bords pliés. Un chevauchement excessif près d’un joint peut empêcher deux panneaux de s’emboîter proprement.
Sens du grain du papier et comportement au pliage
Le sens du grain du papier influe sur la façon dont les matériaux de revêtement réagissent à la flexion. Les recommandations de l’université de Cornell en matière de conservation du papier expliquent pourquoi le pliage à contre-sens du grain peut produire des plis irréguliers.
Pour les boîtes rigides, le matériau de revêtement et le carton rainuré doivent être testés ensemble afin de garantir un pliage harmonieux. Changer de papier de revêtement sans effectuer de nouveaux tests peut entraîner un comportement différent au pliage.
Finitions de surface et aspect des angles
Les finitions décoratives doivent résister aux mouvements nécessaires lors de l’assemblage. Accordez une attention particulière aux zones où le revêtement se plie étroitement autour des angles ou des rainures.
Les vérifications recommandées comprennent :
- Inspecter les surfaces laminées à la recherche de marques de contrainte après le pliage.
- Vérifier le papier texturé au niveau des chevauchements d’angle étroits.
- Vérifier que les décorations en film métallisé ne se trouvent pas dans des zones soumises à de fortes contraintes.
- Rechercher les bords de papier qui se soulèvent après des assemblages répétés.
Un échantillon à plat approuvé visuellement ne garantit pas que ses surfaces finies resteront intactes une fois que la boîte aura été assemblée à plusieurs reprises.
Six tests de tolérance d’assemblage avant la production en série
Les tests doivent refléter les conditions réelles d’utilisation des boîtes. L’équipe de l’entrepôt de réception ou d’emballage peut être amenée à assembler des centaines d’unités sans outils d’emballage spécialisés.
Un processus d’inspection clair permet de détecter les problèmes d’assemblage avant que les boîtes finies ne soient emballées pour la livraison.
Comparer les échantillons de production à la référence validée
Sélectionnez des boîtes finies issues du processus de production et comparez-les à l’échantillon approuvé. Vérifiez les dimensions des panneaux, la position des angles, l’emplacement des rainures et l’aspect général.
Toute différence mesurable doit être évaluée au regard des tolérances convenues, plutôt que jugée uniquement sur la base de la similitude visuelle des boîtes finies.
Assemblez les boîtes sans en corriger la forme
Suivez la séquence d’assemblage prévue sans rogner les matériaux, sans appuyer excessivement sur les coins et sans ajuster manuellement les pièces individuelles au-delà des instructions normales.
Notez les endroits où une force supplémentaire est nécessaire. Si plusieurs échantillons résistent de manière répétée au même mouvement, le problème peut provenir de la structure ou des paramètres de production.
Tester plusieurs opérateurs
Demandez à différentes personnes d’assembler le même modèle en suivant les instructions approuvées. Cela permet de déterminer si la réussite de l’assemblage dépend de l’expérience individuelle.
Comparez l’effort d’assemblage, les erreurs récurrentes et l’aspect final. L’objectif est d’assurer une facilité d’utilisation constante, et non simplement d’obtenir le temps d’assemblage le plus rapide possible.
Inspectez les angles et la stabilité de la base
Placez les boîtes assemblées sur une surface plane. Vérifiez si la base repose à plat et si toutes les parois conservent la position prévue.
Pour les grandes boîtes-cadeaux pliables, utilisez le poids prévu du produit lors du test. Les boîtes vides peuvent masquer des faiblesses qui apparaissent une fois chargées.
Ajoutez les inserts et les produits réels
Seven Rainbow propose des inserts en EVA et en mousse, des séparateurs en papier et des languettes de retrait en ruban. Leur positionnement final peut influencer l’assemblage et l’espace libre à l’intérieur.
Vérifiez si les inserts appuient contre les parois pliées, si les produits restent correctement positionnés et si le couvercle se ferme sans toucher le contenu.
Répétez l’assemblage et le dépliage
Pour les modèles destinés à être ouverts, aplatis et réutilisés, effectuez plusieurs cycles complets de pliage. Observez si les mêmes panneaux restent alignés après chaque cycle.
Surveillez l’apparition de coins décollés, d’un emballage endommagé, d’une variation de la résistance à la fermeture ou d’un décollement de la colle. Consignez les résultats plutôt que de supposer que tous les modèles réutilisables se comportent de manière identique.
Comment prélever des échantillons de boîtes-cadeaux pliables lors d’une production en série ?
La pertinence d’un test dépend des boîtes sélectionnées. Se contenter d’inspecter les premières pièces finies peut faire passer inaperçues des variations apparues plus tard dans la production.
Pour les commandes importantes, les échantillons doivent provenir de différents intervalles de production, de lots de matériaux le cas échéant, et de cartons finis. Cela permet d’avoir une vision plus globale de la cohérence.
Un plan d’échantillonnage pratique peut inclure :
| Étape de production | Objectif du test |
| Production initiale | Vérifier que la structure approuvée peut être reproduite |
| Pendant la production | Détecter les variations de résistance au pliage et d’alignement des panneaux |
| Après les ajustements du processus | Vérifier que les corrections n’ont pas engendré de nouveaux problèmes |
| Cartons finaux emballés | Vérifier la qualité d’assemblage des unités prêtes à l’expédition |
La quantité d’échantillons et les limites d’acceptation doivent être convenues avant la fabrication. Il n’existe pas de tolérance dimensionnelle universelle adaptée à toutes les boîtes rigides pliables.
Une petite boîte-cadeau pour bijoux et une grande boîte pour vêtements présentent des dimensions de panneaux, des exigences en matière de matériaux et des contraintes d’assemblage différentes. Leurs critères d’acceptation doivent refléter ces différences.
Consignez les problèmes reproductibles
Une photo d’un coin irrégulier est utile, mais un compte-rendu d’inspection clair facilite la mise en place de mesures correctives. Indiquez la pièce concernée, l’identification de l’échantillon et l’état d’assemblage.
- Emplacement : quel panneau, quelle rainure, quel coin ou quelle fermeture est concerné(e) ?
- Fréquence : combien d’échantillons inspectés présentent le même problème ?
- Gravité : le problème affecte-t-il l’aspect, la facilité d’utilisation ou la protection du produit ?
- Action : un ajustement des matériaux, une correction du processus ou une révision de la structure est-il nécessaire ?
Si le même défaut apparaît de manière répétée, mettez de côté la quantité de production concernée pour l’examiner. Poursuivre la production sans enquête peut transformer un ajustement gérable en une retouche importante.
L’expédition en kit peut-elle affecter les tolérances d’assemblage ?
L’emballage à plat permet de gagner de l’espace de stockage et de transport, mais les cartons empilés de manière compacte nécessitent tout de même une protection adaptée. La pression exercée lors de l’empilage peut endommager les bords exposés ou les composants fragiles.
Cela vaut tout particulièrement pour les expéditions en gros de coffrets cadeaux pliables, où de nombreuses unités aplaties sont regroupées dans des cartons principaux avant d’arriver chez l’acheteur.
Vérifiez la disposition des colis à l’expédition pour détecter trois problèmes potentiels :
- Empilement irrégulier : des chevauchements importants créent des points de pression entre les boîtes à plat.
- Déplacement des composants : les couvercles, inserts ou accessoires séparés se déplacent à l’intérieur du carton.
- Contact entre les surfaces : les finitions décoratives frottent contre les emballages adjacents lors de la manutention.
Après une simulation représentative des conditions d’expédition, remontez les boîtes sélectionnées. Comparez leurs performances à celles d’échantillons n’ayant pas subi d’essais de transport.
Les directives de test de l’International Safe Transit Association (ISTA) expliquent comment les essais de distribution évaluent les emballages au regard des conditions de manutention et de transport. Ces essais complètent, sans les remplacer, l’inspection de l’assemblage.
L’ISTA recommande également de refaire des essais lorsque les matériaux d’emballage, les composants ou les processus de fabrication concernés changent. Ce même principe justifie la réévaluation du comportement de l’assemblage après des révisions significatives de la production.
Que doivent vérifier les acheteurs avant de commander des boîtes rigides pliables sur mesure ?
Convenir des tolérances d’assemblage avant la production permet d’éviter les problèmes d’ajustement lors de la fabrication en série. Les acheteurs doivent préciser comment l’emballage sera assemblé, rempli, stocké et distribué.
Par exemple, un fournisseur d’articles promotionnels assemblant les boîtes manuellement privilégiera peut-être un pliage simple, tandis qu’une opération d’emballage automatisée exigera des dimensions contrôlées avec plus de précision.
Avant de valider une commande en série, vérifiez :
- Référence validée : un échantillon finalisé représentant la structure finie prévue.
- Spécifications des matériaux : carton, emballage, finitions et éléments de fermeture convenus.
- Méthode d’assemblage : des instructions claires reflétant le processus d’emballage réel.
- Critères d’acceptation : limites convenues concernant l’ajustement, l’aspect et les performances d’assemblage.
- Procédure d’inspection : points d’échantillonnage et mesures correctives en cas de défauts récurrents.
- Configuration d’expédition : disposition à plat et quantités de cartons confirmées.
Les sept options de boîtes rigides pliables sur mesure proposées par Seven Rainbow couvrent différentes structures, fermetures, matériaux et inserts. Ces choix doivent être finalisés avant de définir des critères d’inspection pertinents.
Lorsqu’une conception nécessite des jeux exceptionnellement serrés, demandez des échantillons représentatifs de la production plutôt que de vous fier uniquement au premier prototype. Cela réduit l’incertitude lors du passage de l’échantillonnage à la production en série.
Les tests de tolérance d’assemblage permettent de garantir que les boîtes rigides pliables présentent un ajustement constant, des fermetures fiables et un assemblage simple, même pour les commandes en grande série. Vérifier rapidement les variations de production réduit les retouches et améliore l’efficacité de l’emballage.